

MC9250
1 / 2 SeitenDen vollständigen Katalog anzeigen
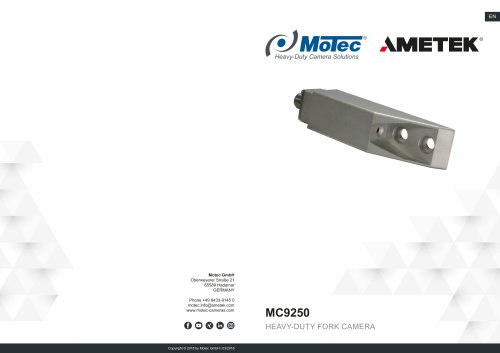
MC9250
Zusammenfassung des Produktkatalogs
Übersicht
Die MC9250 ist eine Hochleistungs-Gabelkamera, die für robuste Industrieanwendungen entwickelt wurde, insbesondere in Umgebungen, die eine hohe Haltbarkeit und Zuverlässigkeit erfordern. Sie wird von Motec GmbH in Deutschland hergestellt und ist für den Einsatz unter anspruchsvollen Bedingungen wie in Kühlhäusern und der Lebensmittelindustrie konzipiert.
Hauptmerkmale
Technische Daten
Normen und Zertifizierungen
Installation und Zubehör
Die MC9250 ist eine Hochleistungs-Gabelkamera, die für robuste Industrieanwendungen entwickelt wurde, insbesondere in Umgebungen, die eine hohe Haltbarkeit und Zuverlässigkeit erfordern. Sie wird von Motec GmbH in Deutschland hergestellt und ist für den Einsatz unter anspruchsvollen Bedingungen wie in Kühlhäusern und der Lebensmittelindustrie konzipiert.
Hauptmerkmale
- Robustes Edelstahlgehäuse gewährleistet Haltbarkeit und Schutz vor rauen Wetterbedingungen.
- Ausgestattet mit einem hochmodernen CMOS-Bildsensor, der eine hohe Lichtempfindlichkeit und eine Reihe intelligenter Funktionen wie automatischen Weißabgleich, Belichtungssteuerung und Pixelfehlerkorrektur bietet.
- Hohe Stoß- und Vibrationsfestigkeit bis zu 10 g, wodurch sie für Hochleistungsanwendungen geeignet ist.
- Höchste Schutzklasse IP69K, die gewährleistet, dass die Kamera wasser- und staubdicht ist.
- Integrierte Heizung für den Betrieb in gekühlten Umgebungen.
- Das Pinhole-Objektivdesign minimiert das Risiko einer Beschädigung des Objektivs.
Technische Daten
- Bildsensor: 1/4” CMOS-Sensor mit 350.000 Pixeln und aktiver PAL-Auflösung von 640 × 480.
- Bildwinkel: 50° horizontal und 60° diagonal, Optionen für zusätzliche Winkel auf Anfrage.
- Spannungsversorgung: 12 V DC ±10%.
- Betriebstemperatur: -40 °C bis +80 °C; Lagertemperatur: -40 °C bis +85 °C.
- Leistungsaufnahme: Weniger als 0,5 W, Betonung der Energieeffizienz.
- Gewicht: 0,3 kg.
Normen und Zertifizierungen
- Entspricht EN 12895 für Flurförderzeuge und EN 61000 für die Störfestigkeit gegen elektrische Interferenzen.
- Gehäuseschutzklasse konform mit ISO 20653 und IEC 60529.
Installation und Zubehör
- Die Kamera wird in der Gabelspitze montiert, wodurch die Ausrichtung auf Palettenhöhe gewährleistet ist.
- Inklusive Bedienungsanleitung und einem Schraubensatz für die Installation.
- Optionaler Kamerablendenadapter erhältlich.
Mehr anzeigen
Alle Kataloge und technischen Broschüren von Motec GmbH - Heavy-Duty Camera Solutions
Archivierte Kataloge
 Produktbroschüre
72 Seiten
Verwandte Suchbegriffe
- Kamera für Landwirtschaftsmaschine
- Überwachungskamera
- Kabel
- Verbindungskabel
- Rückfahrkamera
- Digitaler Monitor
- Elektronische Steuereinheit / CAN-Bus
- Nachtsichtkamera
- On-board-Monitor
- Kabel für Landwirtschaftsfahrzeuge
- Infrarotkamera
- Kompakte Kamera
- Kabel / 12 V
- Kompakter Monitor
- Kamera für Traktor
- Elektronische Steuereinheit / mit Fernsteuerung
- Datenkabel
- Videorecorder
- Kamera für Vieh
* Die Preise verstehen sich ohne MwSt., Versandkosten und Zollgebühren. Eventuelle Zusatzkosten für Installation oder Inbetriebnahme sind nicht enthalten. Es handelt sich um unverbindliche Preisangaben, die je nach Land, Kurs der Rohstoffe und Wechselkurs schwanken können.
Über AgriExpo
AgriExpo ist ein Marktplatz, der B2B-Akteuren ein umfassendes Erlebnis bietet, von der Produktbeschaffung bis zum Kauf. AgriExpo ist eine Einheit der VirtualExpo Group.
Sind Sie Käufer?
Sind Sie Lieferant?
© 2026 Alle Rechte vorbehalten - Impressum - Datenschutzbestimmungen - Allgemeine Nutzungsbedingungen - Cookie-Management -